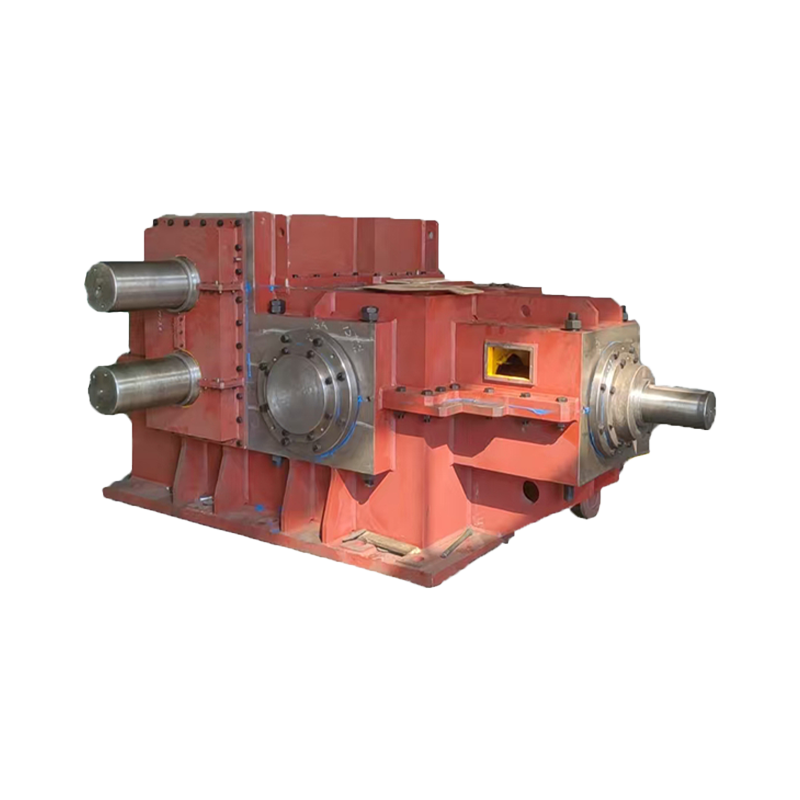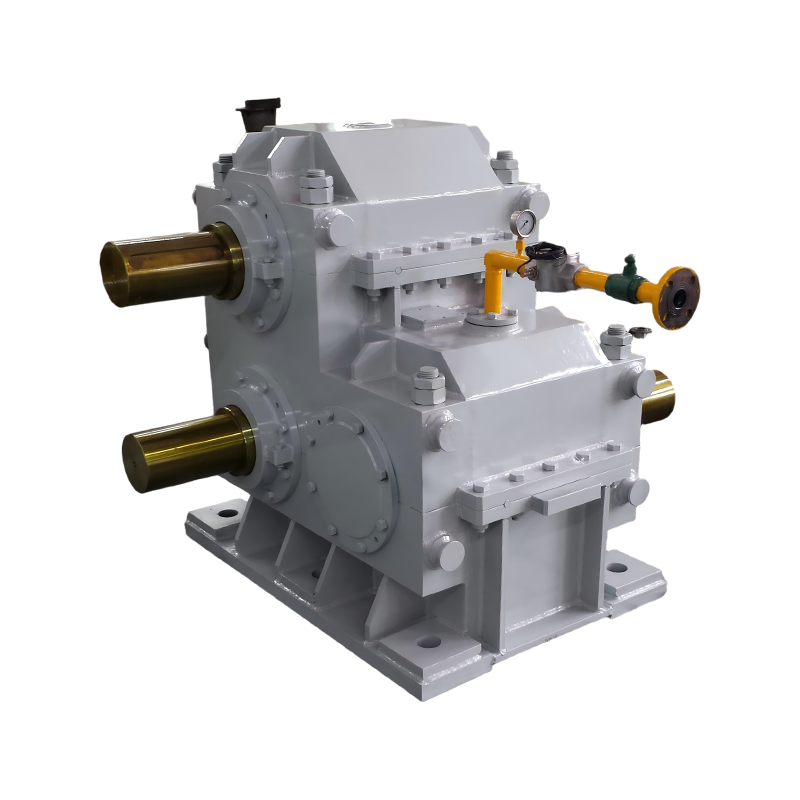
Co to jest reduktor przekładni utwardzany wytłaczarką?
An Reduktor utwardzany wytłaczarką to reduktor prędkości do dużych obciążeń z utwardzanymi dyfuzyjnie, szlifowanymi zębami koła zębatego – zwykle 58–62 HRC na boku zęba – zaprojektowany do napędzania wytłaczarek jednoślimakowych i dwuślimakowych w warunkach ciągłego wysokiego momentu obrotowego. Hartowane powierzchnie zębów to jedyna różnica między skrzynią biegów, która utrzymuje swoją dokładność przez dziesięciolecia, a skrzynią biegów, w której powstają luzy, hałas i wibracje w ciągu kilku sezonów produkcji.
Wytłaczanie nie jest zastosowaniem okazjonalnym. Wytłaczarka do tworzyw sztucznych lub gumy pracuje przez całą dobę, przepycha lepki stopiony polimer przez matrycę z prawie stałą prędkością ślimaka i może osiągać skoki momentu obrotowego podczas rozruchu, pracy na zimno i zmian surowca. Reduktor jest mechanicznym sercem układu napędowego: zmniejsza prędkość silnika do 20–150 obr./min, typowych dla śrub wytłaczanych, zwielokrotnia moment obrotowy i musi to robić przy minimalnych przestojach. Dlatego zrozumienie jak działa reduktor przemysłowy i jaki typ pasuje do Twojego napędu ma znaczenie, zanim ułożysz specyfikację.
W tym poradniku wyjaśniono jak zmienia się przekładnia hartowana w praktyce, jak wypada na tle zamienników miękkich i średnio twardych, jakie parametry doboru mają największe znaczenie oraz jak dopasować reduktor do konkretnego procesu wytłaczania.
Dlaczego wytłaczarki wymagają hartowanych przekładni
Napędy wytłaczarek zawodzą ze względu na zmęczenie powierzchni, zanim ulegną uszkodzeniu pod względem wytrzymałości, dlatego też hartowane koła zębate są domyślnym rozwiązaniem w branży w przypadku ciągłego wytłaczania.
Cykl ładowania jest karalny. Całodobowa praca oznacza, że zęby przekładni przechodzą przez zazębienie miliony razy w roku, a przy każdym zazębieniu naprężenie hercowskie na powierzchni bocznej zęba jest wysokie. Z biegiem czasu naprężenie inicjuje mikropęknięcia, które przekształcają się w wżery. Miękkie lub znormalizowane koła zębate o wartości około 180-220 HB po prostu nie mają odporności na zmęczenie powierzchniowe do tego zadania. Zużywają się ich boki, rosną luz, wzrasta hałas, a sygnał prędkości ślimaka staje się niestabilny, co objawia się bezpośrednio jako zmiana wymiarów wytłaczanego produktu.
Ten sam mechanizm powoduje zużycie małych przekładni wytłaczarki w maszynach stacjonarnych: mosiężna przekładnia w lekkiej wytłaczarce może wykazywać widoczne zużycie po kilku miesiącach hobbystycznego użytkowania. W wytłaczarce przemysłowej fizyka jest identyczna, jedynie koszt wymiany, przestoje i ilość złomów są tysiące razy wyższe. Hartowane koła zębate, nawęglane do 58-62 HRC i szlifowane wykańczająco, są odporne na wżery i zużycie adhezyjne oraz zachowują pierwotną dokładność reduktora przez znacznie większą część jego trwałości mechanicznej.
Dodaj obciążenie termiczne i zanieczyszczenie. Hale wytłaczarek są gorące, a pył polimerowy lub zdegradowany materiał może przedostać się do przekładni przez uszczelki. Utwardzone boki tolerują marginalne smarowanie i drobne zanieczyszczenia znacznie lepiej niż miękkie materiały, co jest praktycznym powodem, dla którego przetwórcy wciąż je wybierają.
Hartowane, średnio-twarde i miękkie powierzchnie zębów
Przy wyborze napędu wytłaczarki najważniejszym parametrem jest twardość powierzchni zęba: określa ona nośność, trwałość i ekonomikę ewentualnej odbudowy.
| Parametr | Miękka powierzchnia zęba | Średnio twarda powierzchnia zęba | Hartowana powierzchnia zęba |
|---|---|---|---|
| Typowa twardość powierzchni | HB 180-220 | HB 300-360 / HRC 35-45 | HRC 58-62 |
| Obróbka cieplna | Normalizowanie lub hartowanie | Hartowanie indukcyjne/azotowanie | Nawęglanie i szlifowanie wykańczające |
| Względna zdolność przenoszenia momentu obrotowego | 1,0 (wartość bazowa) | 1,5-1,8 | 2,5-3,0 |
| Odporność na obciążenia udarowe | Niski | Umiarkowane | Wysoka |
| Wżery i zużycie | Najkrótszy | Średnio zaawansowany | Najdłuższy |
| Typowa wydajność | 96-97% | 97-98% | 97-98,5% |
| Najlepiej nadaje się do | Przerywana, lekka praca wytłaczarki | Linie cykliczne, średnio obciążone | Ciągłe wytłaczanie 24/7 |
W wytłaczarkach preferowane są nawęglane i szlifowane koła zębate, ponieważ szlifowanie koryguje odkształcenia powstałe w wyniku obróbki cieplnej, dzięki czemu profil boków i dokładność prowadzenia mogą osiągnąć jakość klasy DIN 5-6. Połączenie twardej obudowy i wytrzymałego rdzenia o niższej zawartości węgla zapewnia zęby odporne zarówno na uszkodzenia powierzchni, jak i zmęczenie spowodowane zginaniem. Średnio twarde koła zębate znajdują się pomiędzy nimi i mogą wytrzymać lżejszą pracę cykliczną, ale pozostają marginalne w przypadku całodobowego wytłaczania polimerów.
Kryteria wyboru reduktora wytłaczarki
O tym, czy reduktor wytrzyma wytłaczanie, decydują cztery parametry: moment obrotowy i współczynnik serwisowy, przełożenie i prędkość wyjściowa, wartość cieplna oraz układ mocowania lub ciągu.
Moment obrotowy i współczynnik serwisowy
Dobierz reduktor wytłaczarki o współczynniku serwisowym co najmniej 1,5 i 1,75-2,0 dla linii dwuślimakowych lub mieszanek o dużym wypełnieniu. Moment rozruchowy, zimny polimer i sporadyczne zacięcia śrub przekraczają obciążenie w stanie ustalonym. A cylindryczny reduktor zębaty z hartowaną powierzchnią zęba jest tutaj konwencjonalnym pierwszym wyborem: mieści wysoki moment obrotowy w kompaktowej obudowie i pochłania chwilowe przeciążenia typowe podczas uruchamiania wytłaczarki.
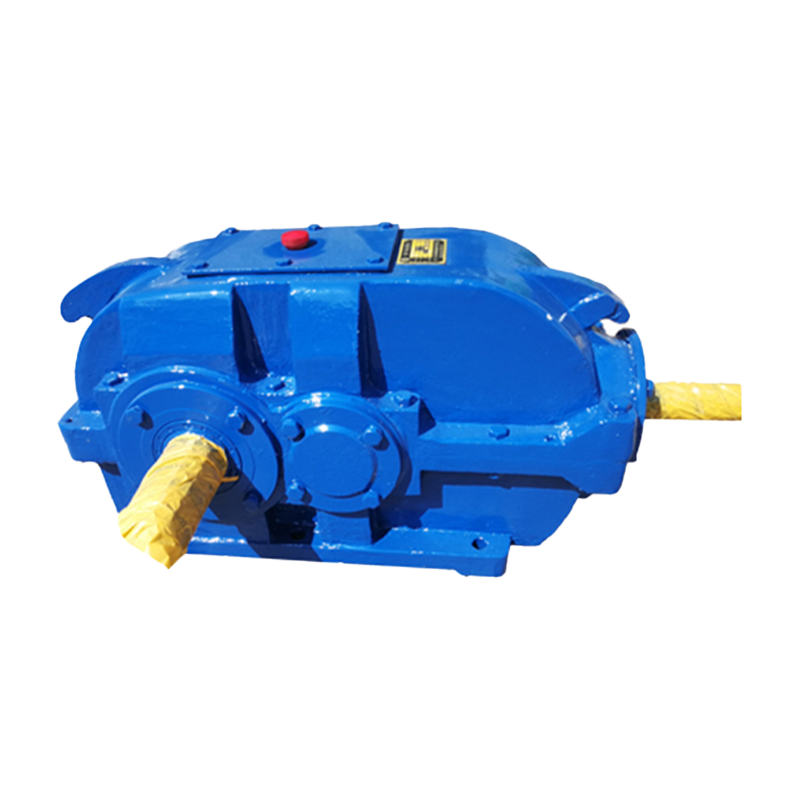 Producent walcowego reduktora przekładni o twardych zębach, fabryka Reduktor Taixing to chiński producent i fabryka reduktorów przekładni walcowych o twardych zębach, z wieloletnim doświadczeniem w spe... Zobacz produkt →
Przełożenie i prędkość wyjściowa
Większość ślimaków wytłaczarki pracuje z prędkością od 20 do 150 obr./min. Dwustopniowy reduktor spiralny o przełożeniach od około 10:1 do 25:1 pokrywa większość linii jednoślimakowych, natomiast przy mieszaniu dwuślimakowym może być konieczne przełożenie powyżej 25:1 przy wyższych prędkościach wejściowych. Wybierz przełożenie, które zapewnia normalną pracę na poziomie 60–80% znamionowej prędkości wyjściowej reduktora, pozostawiając margines bez nadmiernej prędkości pociągu.
Wartość cieplna i moc ciągła
Reduktor może mieć wystarczający moment mechaniczny, a mimo to przegrzewać się w trybie 24/7, dlatego należy porównać znamionową moc cieplną – nie tylko mechaniczną – z rzeczywistą mocą silnika. Jeżeli istnieje ryzyko, że temperatura miski olejowej przekroczy 85-90 stopni Celsjusza, należy zastosować smarowanie wymuszone z chłodnicą lub zwiększyć rozmiar ramy. Hartowana przekładnia pracuje chłodniej ze względu na mniejsze tarcie, co bezpośrednio zmniejsza naprężenia termiczne.
Montaż, układ wałów i ciąg
Reduktory współosiowe pasują do kompaktowych układów z silnikiem na górze, reduktory z równoległym wałem oferują mniejszą wysokość przy dużych przełożeniach, a reduktory planetarne zapewniają bardzo wysoką gęstość momentu obrotowego przy krótkich odległościach między środkami. Sprawdź wartość ciągu za każdym razem, gdy obciążenie osiowe śruby jest przenoszone przez łożysko redukcyjne zamiast oddzielnego łożyska oporowego – ukryty koszt w przypadku wielu modernizacji wytłaczarek. Upewnij się również, że pusty otwór, kołnierz wyjściowy lub wymiary stopy pasują do cylindra wytłaczarki bez niewygodnych adapterów.
Cztery tryby awarii Zapobiegają hartowanym przekładniom
Wżery, zatarcia, zmęczenie zginaniem i zużycie ścierne są przyczyną prawie wszystkich usterek przekładni wytłaczarki, a hartowanie rozwiązuje każdy z nich.
- Wżery (zmęczenie powierzchni): powtarzające się naprężenia kontaktowe powodują pęknięcie boku. Utwardzone boki o twardości 58-62 HRC są odporne na wżery wielokrotnie dłużej niż miękkie boki przy tym samym przenoszonym momencie obrotowym.
- Zatarcia (zużycie kleju): przerwany film olejowy powoduje spawy i rozrywa mikroskopijne połączenia na powierzchni zębów. Szlifowane, hartowane boki z wykończeniem Ra 0,4-0,8 mikrona są znacznie bardziej odporne na zarysowania.
- Zmęczenie zginaniem zębów: przeciążenia i zacięcia wyginają korzeń zęba. Wytrzymały rdzeń pod hartowaną obudową utrzymuje mocny korzeń, a obudowa pochłania uszkodzenia powierzchni.
- Zużycie ścierne: pył i zdegradowany materiał polimerowy z boków. Hartowanie spowalnia utratę ścierniwa i zachowuje luz wymagany przez jakość wytłaczania.
Kontrola luzu jest bezpośrednią dźwignią jakości: zużyta przekładnia wytwarza pulsację na śrubie, a pulsacja staje się zmianą grubości ścianki rury, folii i profilu. Dlatego też przetwórcy wymagają hartowanej, szlifowanej przekładni, nawet jeśli początkowa cena zakupu jest wyższa.
Dopasowanie reduktora do Twojego procesu wytłaczania
Właściwa rodzina reduktorów podąża za procesem: linie jednoślimakowe preferują hartowane reduktory śrubowe, szybkie mieszanie preferuje typy planetarne, a elastyczne instalacje preferują modułowe skrzynie biegów.
| Proces wytłaczania | Typowa prędkość śruby | Obowiązkowy charakter | Zalecana rodzina reduktorów |
|---|---|---|---|
| Folia, arkusz i rura jednoślimakowa | 30-120 obr./min | Ciągły, stały moment obrotowy | Hartowany wał śrubowy/równoległy |
| Mieszanie dwuślimakowe | 150-600 obr./min | Wysoka power density, axial thrust | Reduktory planetarne |
| Wytłaczanie gumy i elastomeru | 10-60 obr./min | Bardzo wysoki moment obrotowy, wysoka temperatura | Hartowany cylindryczny, duży współczynnik serwisowania |
| Profilowanie i granulowanie z częstymi przystankami | 20-150 obr./min | Cykliczne starty i zatrzymania | Modułowa, wytrzymała skrzynia biegów |
W przypadku typowej linii jednośrubowej, rodzina hartowanych cylindrycznych zapewnia najlepszą równowagę momentu obrotowego, wydajności i kosztów, gdy są dobrane z odpowiednim współczynnikiem użytkowania. Tam, gdzie jest mało miejsca i priorytetem jest gęstość mocy, a reduktor planetarny zapewnia wyższy moment obrotowy na jednostkę objętości przy wielu stopniach planetarnych. W przypadku zakładów, które często rekonfigurują linie lub zmieniają procesy, a modułowa, wytrzymała skrzynia biegów umożliwia wymienne komponenty i prostsze zmiany proporcji w całym okresie użytkowania linii.
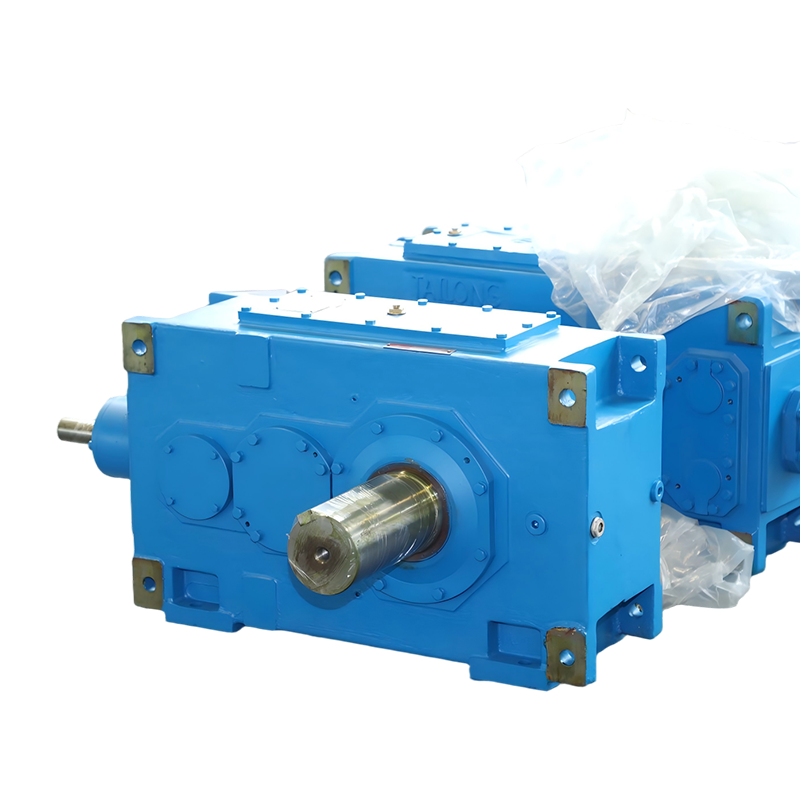 Producent modułowych przekładni o dużej wytrzymałości, fabryka Reduktor Taixing to chiński producent i fabryka modułowych skrzyń biegów o dużej wytrzymałości, z wieloletnim doświadczeniem w produkcji przemysłowych reduktorów prędkości. Cały... Zobacz produkt →
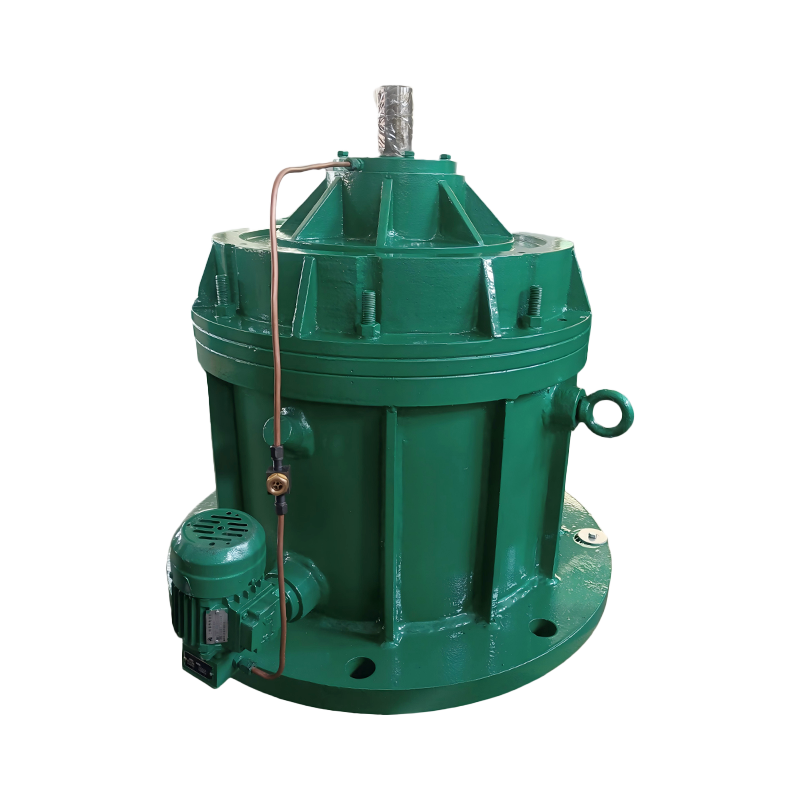 Producent reduktorów planetarnych, fabryka Reduktor Taixing to chiński producent i fabryka reduktorów przekładni planetarnych, z wieloletnim doświadczeniem w przemysłowych reduktorach prędkości. Hurtownia... Zobacz produkt →
Lista kontrolna zakupu reduktora utwardzanego wytłaczarką
Przed złożeniem zamówienia przeanalizuj te siedem punktów; każdy z nich spowodował realną wymianę lub przebudowę w zakładach wytłaczarskich.
- Oblicz wymagany wyjściowy moment obrotowy: moc silnika (kW) x 9550 podzielona przez prędkość ślimaka (obr/min) pomnożona przez współczynnik serwisowy co najmniej 1,5.
- Określić twardość powierzchni zęba wynoszącą co najmniej 58 HRC, nawęglaną do ciągłego wytłaczania; akceptować hartowanie indukcyjne tylko dla lekkich linii cyklicznych.
- Porównaj znamionową moc cieplną ze średnim obciążeniem ciągłym, a nie tylko z tabliczką znamionową silnika.
- Sprawdź dostępne przełożenia w odniesieniu do okna prędkości ślimaka: 20-150 obr./min dla większości tworzyw sztucznych, do 600 obr./min w przypadku mieszania.
- Potwierdź obciążenie wzdłużne, gdy siła osiowa śruby dostanie się do obudowy reduktora.
- Sprawdź tryb smarowania: rozpryskiwanie małych przerywanych linii, wymuszony obieg z chłodzeniem przez całą dobę, 7 dni w tygodniu i wysokie temperatury otoczenia.
- Poproś o zmierzone dane dotyczące hałasu, wibracji i dokładności przekładni w klasach DIN lub ISO, a nie tylko w katalogach.
Często zadawane pytania: Reduktory przekładni utwardzane wytłaczarką
Co oznacza „hartowany” w hartowanym reduktorze?
Hartowana odnosi się do powierzchni zębów przekładni. Przekładnia jest nawęglana lub hartowana indukcyjnie, dzięki czemu bok osiąga wysoką twardość, a rdzeń pozostaje wytrzymały. W przypadku reduktorów do wytłaczarek przemysłowych standardowa specyfikacja obejmuje utwardzanie dyfuzyjne do 58-62 HRC i szlifowanie.
Jak długo powinien wytrzymać utwardzany reduktor przed regeneracją?
Przy właściwym doborze, smarowaniu i chłodzeniu, utwardzany reduktor stosowany w procesie wytłaczania może pracować 50 000–100 000 godzin, zanim konieczna będzie wymiana przekładni – zazwyczaj jest to 10–15 lat ciągłej produkcji – w porównaniu z zaledwie kilkoma latami w przypadku przekładni miękkich pod tym samym obciążeniem.
Czy mogę zastosować reduktor obciążenia przenośnika w wytłaczarce?
Nie bez przeliczeń. Wytłaczarki wymagają wyższego współczynnika obsługi, stałego momentu obrotowego i rzeczywistej pojemności cieplnej. Reduktor przenośnika może mieć ten sam współczynnik, ale brak mu wytrzymałości termicznej do całodobowego wytłaczania, więc przegrzeje się lub wżery na długo przed jego znamionową żywotnością.
Dlaczego małe przekładnie wytłaczarki tak szybko się zużywają?
Ponieważ często są one wykonane z miękkiego mosiądzu lub stali spiekanej, aby obniżyć koszty, a zużycie jest zasadniczo problemem związanym z twardością powierzchni. Obowiązuje ten sam powód, dla którego reduktory do wytłaczarek przemysłowych wymagają hartowanych boków: twardość, a nie surowa wytrzymałość, kontroluje zużycie ślizgowe i wżery.
Ostateczne zalecenie
Reduktor utwardzany w wytłaczarce zyskuje na swojej jakości dzięki dłuższej żywotności, stabilnemu luzowi, niższej temperaturze roboczej i mniejszej liczbie nieplanowanych przestojów. Praktyczna zasada zakupu jest prosta: wielkość momentu obrotowego o współczynniku pracy co najmniej 1,5, naleganie na nawęglane i szlifowane boki zębów oraz sprawdzenie wytrzymałości cieplnej w najgorszym przypadku ciągłym.
Przed sfinalizowaniem specyfikacji przejrzyj nasze reduktor planetarny technical guide jeśli proces przebiega z dużą prędkością wejściową lub w małych odległościach od środka; W tym reżimie układy planet często przewyższają układy spiralne. Po dostawie postępuj zgodnie z uwagi dotyczące montażu i uruchomienia reduktora dużej mocy , ponieważ dokładność montażu i współosiowość decydują w dużej mierze o żywotności.
Taixing Reduktor Co., Ltd. produkuje te rodziny reduktorów od 1984 roku, z wewnętrznym szlifowaniem przekładni do 3 metrów, frezowaniem obwiedniowym do 3,2 metra, 16 seriami, ponad 10 000 specyfikacji i roczną produkcją 200 000 jednostek - w tym niestandardowymi konfiguracjami napędu wytłaczarki. Ta głębokość produkcji sprawia, że utwardzany reduktor przekładni jest jednorazową inwestycją, a nie powtarzalnym wydatkiem.