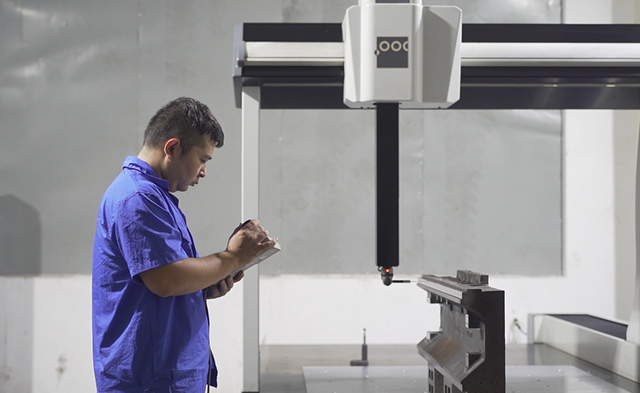
Produkcja przekładni i wałów
Proces: kontrola materiału → toczenie półfabrykatu → obróbka zgrubna/wykańczająca (obróbka obwiedniowa/kształtowanie/szlifowanie) → szlifowanie precyzyjne/wykańczanie kół zębatych → obróbka powierzchni → kontrola końcowa. Możliwości: precyzyjna obróbka kół zębatych i elastyczne centra obróbcze produkują koła zębate rutynowo spełniające dokładność ISO Grade 4. Zalety: integracja wielu operacji i kontrola narzędzi zmniejszają błędy profilu i odkształcenia termiczne; elastyczne linie obsługują zamówienia niestandardowe w małych partiach i o wielu specyfikacjach.
Obróbka cieplna
Process type: Carburizing and quenching + tempering / Other surface hardening processes (selected according to product requirements). Sprzęt i kontrola: Wykorzystując wielostrefową kontrolę temperatury w piecach wielofunkcyjnych i ścisłe zarządzanie czynnikiem hartującym, uzyskuje się jednolite warstwy nawęglone i kontrolowaną twardość hartowania. Wskaźniki i zapewnienie jakości: Twardość powierzchni, głębokość nawęglania, udarność rdzenia itp. Przed opuszczeniem fabryki przeszły testy twardości i kontrolę metalograficzną, zapewniając odporność powierzchni zęba na zużycie i odporność zmęczeniową korzenia zęba. Zaleta: Wysoce stabilna obróbka cieplna znacznie zwiększa odporność na zużycie i trwałość zmęczeniową przekładni, co jest kluczowym czynnikiem dla długoterminowej niezawodnej pracy dużych i wytrzymałych reduktorów.
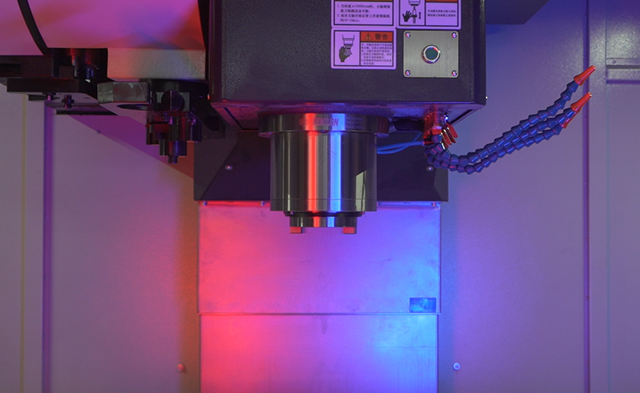
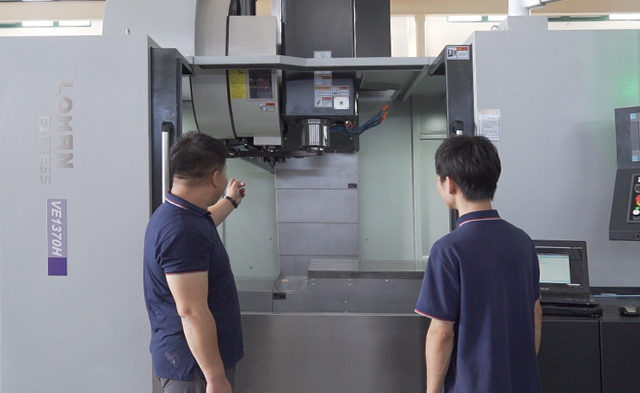
Obudowa skrzyni biegów i obróbka dużych komponentów
Procedura przetwarzania obejmuje obróbkę zgrubną odlewów, frezowanie zgrubne i wykańczające CNC, precyzyjne wytaczanie i obróbkę otworów pozycjonujących montaż. Kluczowe punkty: Obrabiarki o dużej sztywności i konstrukcja osprzętu zapewniają płaskość obudowy, współosiowość i dokładność montażu, zmniejszając naprężenia montażowe i poprawiając stabilność operacyjną. Obróbka powierzchni: Odlewanie pianki traconej w połączeniu z precyzyjną obróbką poprawia wykończenie powierzchni i spójność wymiarową obudowy skrzyni biegów.
Równowaga cieplna, równowaga dynamiczna i kontrola hałasu
Przed i po montażu każdy element obrotowy poddawany jest testom wyważenia dynamicznego wirnika i analizie drgań hałasowych. Optymalizując przycięcie profilu zęba, luz pasowania i projekt smarowania, hałas jest tłumiony u źródła i poprawia się wydajność przekładni. Wynik: Należy zapewnić brak nietypowych wibracji lub hałasu podczas pracy całej maszyny i dostosować ją do zastosowań wrażliwych na hałas (takich jak energia wiatrowa, produkcja precyzyjna itp.).
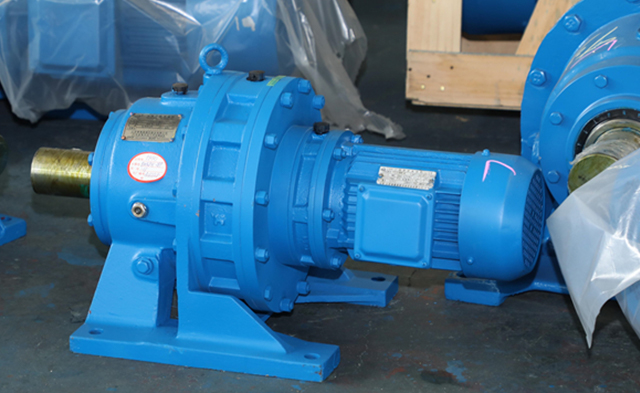
Montaż i uszczelnienie
Montaż odbywa się zgodnie ze standardowymi procedurami operacyjnymi (SOP) i kontrolą momentu obrotowego/przerwy; W kluczowych połączeniach zastosowano rygorystyczne środki uszczelniające i zapobiegające wyciekom. System zarządzania komponentami i identyfikowalności montażu zapewnia możliwość prześledzenia źródła części i procesu montażu każdego produktu.
Skontaktuj się z nami
-
Adres fabryczny
Nr 10, Taiyao North Road, miasto Yaowang, miasto Taixing, prowincja Jiangsu, Chiny
-
Telefon
86-139 5115 9007
Prawa autorskie © TAIXING REDUCER CO., LTD. Rights Reserved.
Producent reduktorów przemysłowych w Chinach Dostawca niestandardowych reduktorów prędkości